Izbira razreda nerjavečega jekla za zaporne ventile
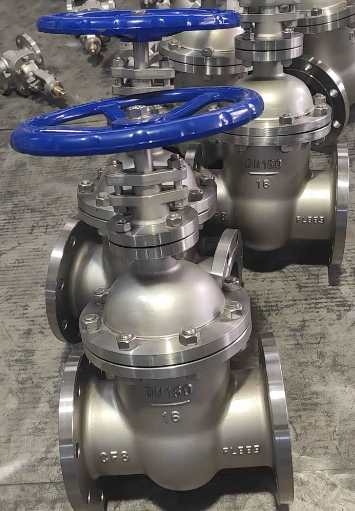
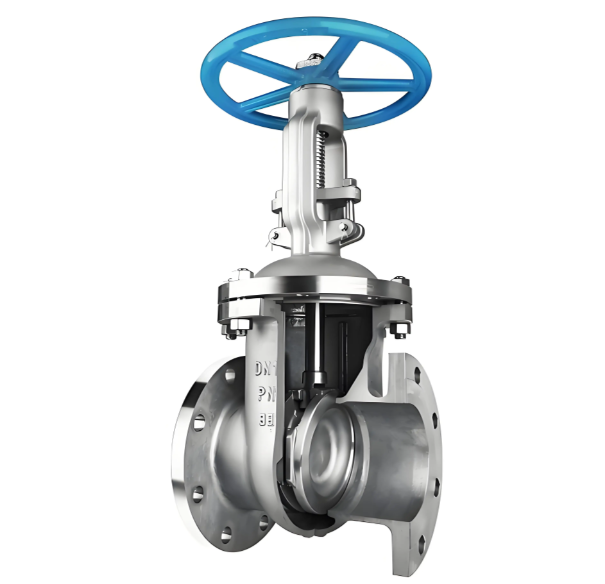
Izbira razreda materiala zaZaporni ventili iz nerjavečega jekla Izbira razreda materiala za zaporne ventile iz nerjavečega jekla je določena z značilnostmi medija, skupaj s temperaturno-tlačnimi delovnimi pogoji. Spodaj so navedeni trije široko uporabljeni razredi ulitkov:
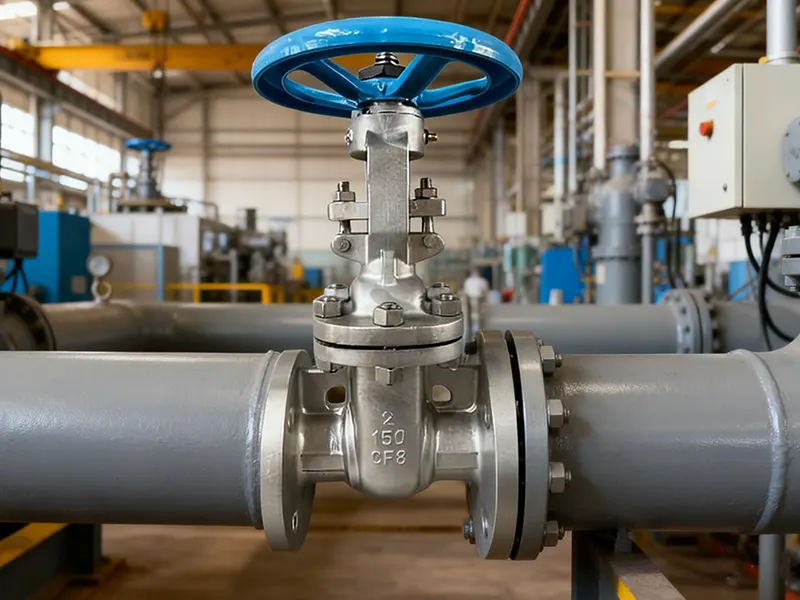
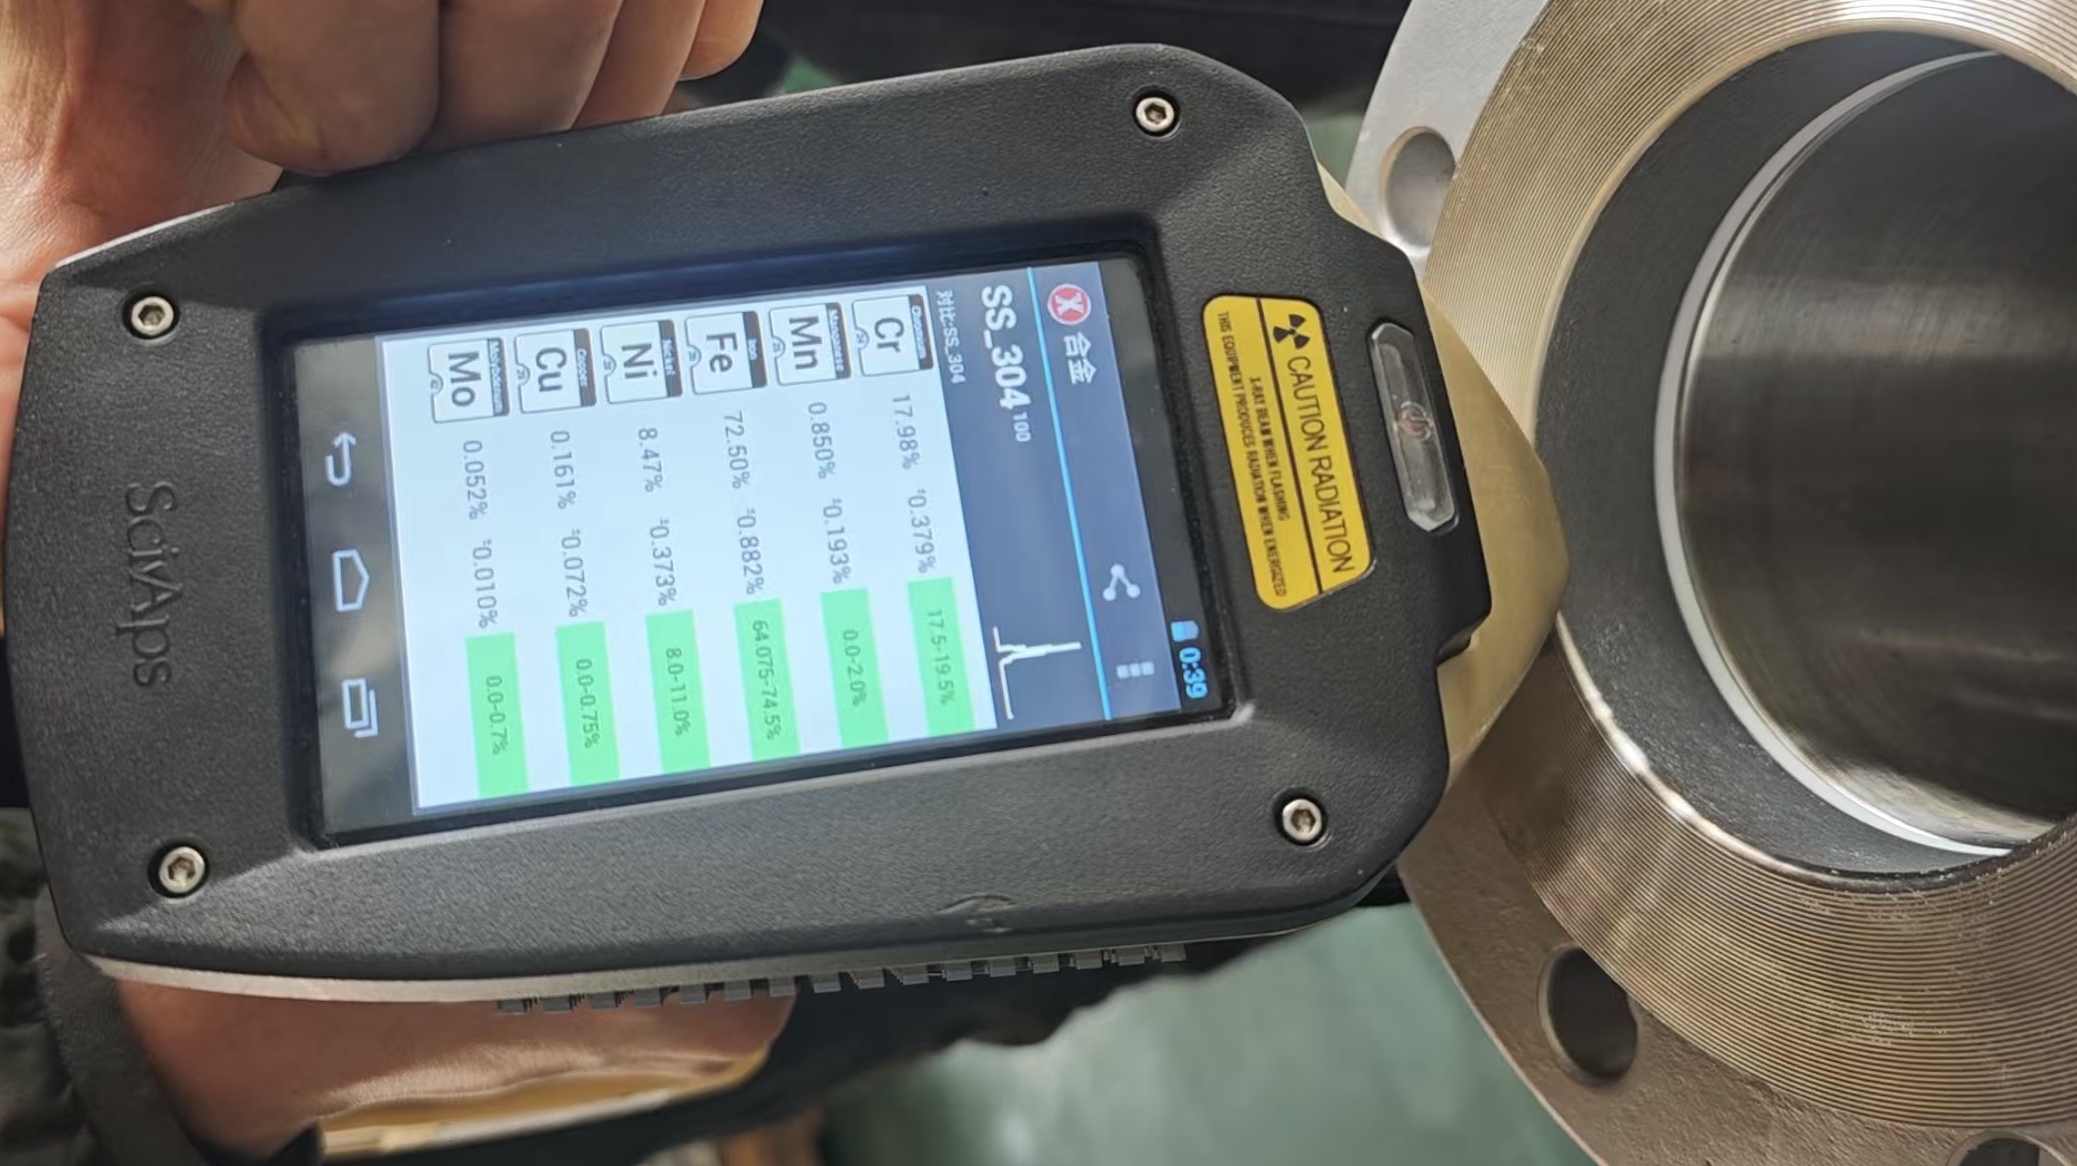
CF8 (304 nerjaveče jeklo):Primerno za blago korozivne medije, kot so razredčena dušikova kislina in organske kisline. Lahko prenese delovne temperature do 400 °C in zagotavlja najbolj stroškovno učinkovito delovanje.
CF8M (316 nerjaveče jeklo):Zasnovan za zmerno korozivne storitve, vključno z razredčeno žveplovo kislino, fosforno kislino in morsko vodo. Njegova najvišja delovna temperatura doseže 450°C; dodatek molibdena bistveno izboljša odpornost proti jamičasti koroziji.
CF3M (nerjaveče jeklo 316L z ultra nizko vsebnostjo ogljika):Prednostno za varjene sklope. Njegova vsebnost ogljika je pod 0,03 %, kar učinkovito preprečuje interkristalno korozijo v območjih toplotnega vpliva zvara.
Za posebne pogoje delovanja so na voljo alternativni razredi:
CF8C (347 nerjaveče jeklo):Dodatek niobija stabilizira ogljik in zagotavlja odlično odpornost proti visokotemperaturni interkristalni koroziji.
CN7M (zlitina 20):Posebej oblikovano za vročo koncentrirano žveplovo kislino.
Postopek izbire ocene:
Potrdite vrsto in koncentracijo procesnega medija
Glejte priročnike o odpornosti proti koroziji, da preverite korozijsko združljivost možnih razredov
Določite parametre delovne temperature in tlaka
Dokončajte kakovost, ki izpolnjuje tako zahteve glede korozije kot tlaka in temperature
Značilnosti ulivanja in obdelaveZaporni ventili iz nerjavečega jeklaPraksa ulivanja zapornih ventilov iz nerjavnega jekla se bistveno razlikuje od zapornih ventilov iz ogljikovega jekla.
Nerjaveče jeklo kaže slabšo fluidnost staljene kovine v primerjavi z ogljikovim jeklom. Temperaturo vlivanja je treba dvigniti za 50-80 °C, da dosežemo popolno polnjenje kalupa; previsoka temperatura pa povzroči grobo zrnato strukturo in zmanjšano mehansko trdnost.
Nerjavno jeklo ima tudi približno 1,5-krat večje krčenje kot ogljikovo jeklo. Večji dvižni vodi so zato obvezni pri načrtovanju zapornega sistema, da se ublažijo resne votline zaradi krčenja. Med ulivanjem se tvori trša površinska luska, zaradi česar sta otresanje in brušenje bolj delovno intenzivna.
Pri strojni obdelavi je nerjavno jeklo slabo obdelovalno in močno nagnjeno k utrjevanju, kar pospešuje obrabo orodja. Praktični protiukrepi vključujejo uporabo rezalnih orodij iz karbidne trdine serije YG, zmanjšanje hitrosti rezanja na 60–70 % tipičnih vrednosti za ogljikovo jeklo in uporabo višjih hitrosti podajanja, da se prepreči zadrževanje orodja na utrjenih površinskih slojih.
Posebno pozornost je treba posvetiti navarjevanju tesnilnih površin. Neusklajeni koeficienti toplotnega raztezanja med osnovno kovino iz nerjavečega jekla in trdo navarjenimi nanosi Stellite lahko povzročijo preostalo napetost in popačenje komponent po varjenju. Površinska obdelava in pasivacija zapornih ventilov iz nerjavečega jekla Kljub intrinzični odpornosti nerjavečega jekla na korozijo ostajata ustrezna površinska obdelava in pasivacija ključnega pomena za zanesljivo življenjsko dobo.
Notranja površinska obdelava:
Notranje pretočne poti so očiščene s peskanjem, da se odstranijo ulitni kamen in ostanki peska. Komponente se nato obdelajo z mešano pasivirno raztopino dušikove in fluorovodikove kisline. Ta obdelava odpravlja površinsko kontaminacijo brez železa in ustvarja enakomeren, gost pasivni film kromovega oksida debeline 2–5 nm – jedrna pregrada, ki zagotavlja zaščito pred korozijo.
Kakovost pasivacije je potrjena s testom modre pike: preskusna raztopina (kalijev fericianid in dušikova kislina) se nanese na površino. Ustrezen rezultat ne pokaže modre barve v 30 sekundah; modre pike kažejo na preostalo kontaminacijo s prostim železom.
Zunanja površinska obdelava:
Običajno zaporni ventili iz nerjavečega jekla zaradi dobre atmosferske odpornosti proti koroziji ne potrebujejo zunanjega premaza z barvo. Kadar specifikacije projekta zahtevajo barvno označevanje, je treba najprej nanesti epoksidni temeljni premaz, da odpravite slab oprijem barve na gladkih površinah iz nerjavečega jekla, nato pa nanesti zaključni premaz.
Tesnilne površine prirobnice so prevlečene z mastjo proti rjavenju za začasno zaščito med transportom in skladiščenjem, s čimer se izognete površinskim madežem rje, ki bi ogrozili učinkovitost tesnjenja.
Povezane novice
- Kaj je zaporni ventil iz kovanega jekla in kako podpira zanesljiv industrijski nadzor pretoka?
- Cedilo Y iz nerjavečega jekla ANSI 150LB s prirobnico za zanesljivo filtracijo cevovoda
- Celoten postopek testiranja krogelnega ventila iz nerjavečega jekla | Standardni pregled in zagotavljanje kakovosti
- Sanitarni 3-delni loputni ventil za sisteme za nadzor higienskih tekočin
- Trendi protipovratnega ventila Sanitary Union v sodobni obdelavi higienskih tekočin
- Dvodelni krogelni ventil s prirobnico: strukturna načela, pravila za namestitev in omejitve uporabe
Pusti mi sporočilo